La stagnatura è un processo industriale di placcatura dei metalli in cui la superficie di un oggetto metallico viene rivestita con un sottile strato di stagno (Sn). Si tratta di una tecnica ampiamente utilizzata per proteggere i metalli come ferro e rame o leghe come l’acciaio — dagli effetti dannosi della corrosione e dell’ossidazione, oltre che per migliorarne le proprietà superficiali e funzionali.
Una volta applicato lo stagno sul metallo di base, il materiale ottenuto è comunemente chiamato banda stagnata, un prodotto caratterizzato da una superficie brillante, liscia e resistente, ampiamente impiegato in diversi settori industriali.
Lo stagno è un metallo con elevata resistenza chimica e buona saldabilità, caratteristiche che ne fanno una scelta ideale per numerose applicazioni: dalla protezione dei materiali metallici alla produzione di componenti elettronici ed elettrici, fino alla fabbricazione di contenitori per alimenti e alla realizzazione di leghe saldanti. Inoltre, è un elemento chiave anche nell’industria dei composti organanici dello stagno, impiegati in diversi ambiti chimici e tecnologici.
Lo scopo principale della stagnatura è quello di migliorare la resistenza alla corrosione, facilitare le operazioni di saldatura e conferire uno strato protettivo e decorativo alla superficie del metallo. Il rivestimento di stagno forma infatti una barriera efficace contro agenti esterni come umidità, ossigeno e sostanze corrosive, prolungando notevolmente la vita utile dei componenti metallici.
Oltre alla protezione, la stagnatura modifica anche l’aspetto e il comportamento del metallo: lo strato di stagno garantisce una bagnabilità ottimale per la saldatura e un aspetto estetico più gradevole, rendendo questo trattamento una soluzione versatile che unisce funzionalità, durabilità e qualità superficiale.
Processo di stagnatura
Durante il processo di stagnatura, il substrato metallico, in particolare l’acciaio, viene sottoposto a reazioni elettrochimiche o termiche che determinano la deposizione controllata di stagno sulla sua superficie. Lo scopo è ottenere un rivestimento continuo, uniforme e fortemente aderente, capace di proteggere il metallo base da fenomeni di corrosione e ossidazione.
Stagnatura galvanica (elettrolitica)

stagnatura galvanica
Nella stagnatura elettrolitica, o galvanoplastica, la deposizione dello stagno avviene per via elettrochimica.
Una corrente elettrica continua fa migrare gli ioni di stagno (Sn²⁺ o Sn⁴⁺) da una soluzione elettrolitica verso la superficie del pezzo in acciaio, che funge da catodo.
Al catodo, gli ioni vengono ridotti a stagno metallico (Sn⁰), depositandosi gradualmente in forma di strato sottile e aderente.
Il processo consente di controllare con grande precisione lo spessore del rivestimento, che può variare da pochi micrometri a qualche decina di micrometri, a seconda dell’applicazione. La stagnatura galvanica è ampiamente utilizzata in componenti elettronici, contatti elettrici e materiali d’imballaggio, dove sono richiesti rivestimenti sottili, uniformi e ad alta purezza.
Stagnatura a caldo
Nella stagnatura a caldo, l’acciaio viene immerso in stagno fuso a temperature comprese tra 232 °C e 260 °C.
A queste temperature, lo stagno bagna la superficie del metallo, formando un legame stabile attraverso processi di

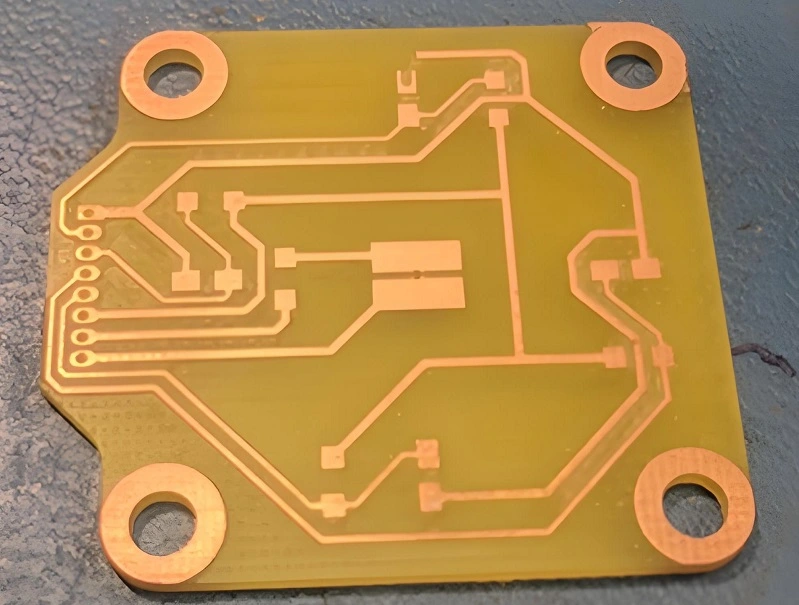
stagnatura a caldo dei circuiti stampati
diffusione e la formazione di composti intermetallici.
Questa tecnica produce rivestimenti più spessi e resistenti rispetto alla stagnatura galvanica, rendendola ideale per applicazioni che richiedono elevata protezione dalla corrosione, come nelle lamiere stagnate per contenitori e componenti meccanici esposti ad ambienti aggressivi.
Stagnatura meccanica
La stagnatura meccanica utilizza metodi di deposizione fisica, in cui particelle di stagno vengono legate alla superficie dell’acciaio tramite forze meccaniche (per esempio per sfregamento o compattazione).
Pur meno diffusa rispetto alle altre tecniche, è impiegata in ambiti dove si desiderano rivestimenti locali o a basso costo, con un ridotto impatto termico sui componenti.
Struttura e proprietà del rivestimento
A livello micro o nanometrico, il rivestimento di stagno si presenta come uno strato continuo e compatto, costituito da grani o dendriti di stagno metallico.
L’interfaccia tra lo strato stagnato e il substrato di acciaio è caratterizzata da legami tra metalli solidi, dovuti alla diffusione reciproca degli atomi e alla formazione di composti intermetallici come FeSn₂ e FeSn₃. Questi composti migliorano l’adesione e la durabilità del rivestimento, anche se un loro eccessivo sviluppo può influenzare negativamente la duttilità.
La microstruttura dello strato di stagno — che può variare da grana fine a morfologia dendritica — influisce direttamente su proprietà meccaniche e funzionali come resistenza alla corrosione, saldabilità e bagnabilità superficiale, flessibilità meccanica e aspetto estetico e brillantezza
Gli spessori tipici dei rivestimenti stagnati oscillano tra 1 e 20 μm:
-1–5 μm per l’elettronica e gli imballaggi metallici, dove è richiesta leggerezza e conducibilità.
-10–20 μm per applicazioni meccaniche o strutturali, dove la protezione dalla corrosione è prioritaria.
Nei rivestimenti, lo stagno è generalmente puro, ma può contenere tracce di piombo, rame o antimonio per migliorare determinate caratteristiche fisiche (ad esempio la saldabilità o la resistenza all’usura).
La uniformità dello strato e la pulizia superficiale del substrato sono parametri fondamentali per garantire l’efficacia del trattamento e la qualità del legame metallo–rivestimento.
Tabella – Confronto tra i principali metodi di stagnatura
| Tipo | Funzionamento | T °C | Spessore | Applicazioni |
| Galvanica | Deposizione elettrochimica di stagno metallico (Sn⁰) su un catodo di acciaio a partire da una soluzione contenente ioni Sn²⁺ o Sn⁴⁺ | 20-60 | 1–10 μm | Elettronica, contatti elettrici, imballaggi metallici sottili, componenti di precisione |
| A caldo | Immersione del pezzo in stagno fuso; lo stagno bagna la superficie e forma legami metallurgici con l’acciaio attraverso diffusione e intermetallici | 232–260 | 5–20 μm | Lamiere per contenitori alimentari, componenti meccanici e strutturali, elementi esposti all’umidità |
| Meccanica | Deposizione fisica mediante sfregamento o compattazione di particelle di stagno su una superficie metallica pulita | Ambiente | 1–5 μm | Piccoli componenti, riparazioni, applicazioni decorative o locali |
Confronto e scelta del metodo di stagnatura
La scelta del metodo di stagnatura dipende strettamente dal tipo di componente, dalle prestazioni richieste e dalle condizioni di esercizio a cui sarà esposto il materiale.
La stagnatura galvanica rappresenta la soluzione più diffusa nei processi industriali moderni grazie alla sua precisione nel controllo dello spessore e alla capacità di ottenere rivestimenti sottili, uniformi e brillanti. È particolarmente indicata per componenti elettronici e contatti elettrici, dove è fondamentale garantire una buona conducibilità e saldabilità senza compromettere le tolleranze dimensionali. Tuttavia, essendo uno strato relativamente sottile, la protezione dalla corrosione risulta limitata in ambienti molto aggressivi.
La stagnatura a caldo, invece, assicura rivestimenti più spessi e resistenti, caratterizzati da una forte adesione metallurgica al substrato. È quindi preferita nei casi in cui sia richiesta una protezione anticorrosiva a lungo termine, come nelle lamiere stagnate per contenitori alimentari o nei componenti meccanici esposti ad agenti atmosferici o umidità. Il principale svantaggio è rappresentato dalle temperature elevate del processo, che possono alterare le proprietà meccaniche di materiali sensibili.
La stagnatura meccanica è una tecnica più semplice e meno costosa, ma offre rivestimenti di qualità inferiore rispetto alle altre. È utilizzata soprattutto per piccoli componenti, riparazioni localizzate o scopi estetici, dove non sono richieste elevate prestazioni in termini di adesione o resistenza alla corrosione.
In sintesi, la stagnatura galvanica privilegia la precisione e la finitura superficiale, la stagnatura a caldo punta sulla robustezza e la protezione, mentre la stagnatura meccanica rappresenta una soluzione economica e pratica per applicazioni meno esigenti.
Pretrattamento e post-trattamento nella stagnatura
Per ottenere rivestimenti di stagno uniformi e duraturi, la preparazione della superficie dell’acciaio è fondamentale. Il pretrattamento comprende tipicamente la rimozione di oli e grassi tramite sgrassaggio, l’eliminazione di ruggine e ossidi con decapaggio acido, il risciacquo accurato per evitare contaminazioni e l’attivazione della superficie tramite flussi o agenti chimici, in modo da favorire una ottima adesione dello strato di stagno. Una preparazione inadeguata può provocare difetti come desquamazione, copertura non uniforme o punti di innesco della corrosione.
Dopo la stagnatura, il post-trattamento contribuisce a preservare le proprietà del rivestimento: si procede con risciacqui con acqua deionizzata, essiccazione in ambienti controllati e, se necessario, passivazione o applicazione di rivestimenti protettivi per aumentare ulteriormente la resistenza alla corrosione. Per garantire la qualità del trattamento, si effettuano ispezioni visive, test di adesione (ad esempio il test del nastro), test di corrosione come la nebbia salina e misurazioni dello spessore del rivestimento tramite fluorescenza a raggi X (XRF) o microscopia.
Proprietà e vantaggi
Il rivestimento di stagno conferisce ai metalli di base una combinazione di proprietà chimiche, meccaniche ed estetiche che ne migliorano sensibilmente le prestazioni e la durata nel tempo. Le caratteristiche più rilevanti riguardano la resistenza alla corrosione, la saldabilità, la conduttività elettrica e la protezione superficiale.
Resistenza alla corrosione
Uno dei principali vantaggi della stagnatura è la formazione di una barriera protettiva che isola il metallo sottostante da umidità, ossigeno e agenti chimici corrosivi. Lo stagno possiede una notevole inerzia chimica e tende a ossidarsi solo superficialmente, generando un sottile strato di ossido di stagno (SnO₂) che è compatto e aderente, e quindi impedisce un’ulteriore ossidazione del substrato.
Questa proprietà rende il rivestimento stagnato ideale per acciai e leghe utilizzati in ambienti umidi o aggressivi, come impianti idraulici, serbatoi, contenitori alimentari e parti meccaniche esposte.
Miglioramento della saldabilità
Il rivestimento stagnato favorisce una saldatura più rapida e pulita, grazie alla buona bagnabilità dello stagno nei confronti di altri metalli, in particolare rame e ferro.
Durante la saldatura, lo stagno fonde facilmente e forma giunti metallici compatti, garantendo un ottimo contatto elettrico e meccanico. Per questo motivo la stagnatura è ampiamente impiegata in componenti elettronici, cavi e circuiti stampati (PCB), dove la qualità della saldatura è un requisito fondamentale.
Buona conduttività elettrica
Essendo un metallo con bassa resistività elettrica, lo stagno assicura buone prestazioni di conduzione. Questo lo rende adatto a rivestire terminali, connettori, morsetti e piste conduttive, migliorandone l’efficienza e prevenendo la formazione di ossidi che comprometterebbero il passaggio di corrente.
Compatibilità alimentare
Un altro vantaggio importante dello stagno è la sua non tossicità e la compatibilità con gli alimenti.
Il metallo stagnato non altera le proprietà organolettiche dei cibi e non rilascia sostanze nocive, motivo per cui viene tradizionalmente utilizzato nella produzione di lattine e contenitori per conserve, noti come banda stagnata.
Questa proprietà ha rappresentato uno dei principali fattori di diffusione della stagnatura nell’industria alimentare sin dal XIX secolo.
Aspetto estetico e protezione meccanica
Lo strato di stagno dona alla superficie un aspetto brillante, liscio e uniforme, migliorando il valore estetico dei componenti metallici.
Inoltre, il rivestimento funge da strato di sacrificio in caso di graffi o abrasioni superficiali, proteggendo il metallo sottostante. Pur essendo relativamente tenero, lo stagno offre una buona resistenza all’usura leggera, sufficiente per la maggior parte delle applicazioni decorative, elettroniche o di packaging.
Durabilità e adesione
Grazie alla formazione di legami metallurgici solidi tra stagno e acciaio, il rivestimento presenta un’eccellente adesione e una lunga durata nel tempo. L’assenza di distacchi o fessurazioni garantisce una protezione stabile anche in presenza di variazioni termiche o sollecitazioni meccaniche moderate.
Svantaggi e limiti tecnici
Nonostante i numerosi vantaggi funzionali e protettivi, la stagnatura presenta anche alcuni limiti tecnici che ne condizionano l’impiego in specifici contesti industriali. Le proprietà meccaniche e termiche dello stagno, infatti, impongono restrizioni legate alla resistenza all’usura, alla stabilità ad alte temperature e alla formazione di composti intermetallici che possono influire negativamente sull’adesione e sulla durata del rivestimento. Comprendere questi aspetti è essenziale per ottimizzare il processo e scegliere correttamente l’applicazione più adatta di questo trattamento superficiale.
Bassa durezza e resistenza all’usura
Lo stagno è un metallo tenero (durezza Brinell intorno a 5–7 HB), perciò i rivestimenti stagnati non offrono una protezione efficace contro abrasione, graffi e urti meccanici. Per componenti soggetti a frizione o contatto prolungato, la stagnatura non è la scelta più indicata.
Formazione di composti intermetallici fragili
Nei processi termici (come la stagnatura a caldo), all’interfaccia tra acciaio e stagno possono formarsi strati intermetallici di FeSn₂ o FeSn₃, che se troppo spessi diventano fragili e possono compromettere l’adesione e la duttilità del rivestimento.
Scarsa resistenza alle alte temperature
Lo stagno fonde a circa 232 °C; ciò significa che il rivestimento perde efficacia o si degrada rapidamente in ambienti o applicazioni con temperature elevate, rendendolo inadatto a componenti esposti a calore prolungato.
Rischio di “whiskers” di stagno
Nei rivestimenti elettrolitici, in particolare su componenti elettronici, possono formarsi cristalli filamentosi (tin whiskers), sottili filamenti metallici che crescono spontaneamente dallo strato di stagno. Questi possono causare cortocircuiti o malfunzionamenti nei dispositivi elettronici.
Sensibilità ai difetti superficiali
Piccole imperfezioni, porosità o discontinuità nel rivestimento possono compromettere l’efficacia della barriera protettiva, favorendo la corrosione localizzata o la delaminazione in ambienti aggressivi.
Limitata protezione catodica
A differenza dello zinco, lo stagno è più nobile dell’acciaio, quindi non fornisce una vera protezione catodica. Se il rivestimento si danneggia, la zona esposta del metallo base può corrodersi rapidamente.
Svantaggi economici e produttivi
Oltre agli aspetti tecnici, la stagnatura presenta anche alcuni limiti di natura economica e produttiva. Questi riguardano principalmente i costi del materiale, la complessità dei processi di deposizione e le difficoltà operative legate al mantenimento della qualità del rivestimento su larga scala.
Costo superiore rispetto ad altri rivestimenti
Lo stagno è più costoso dello zinco o del nichel, per cui i processi di stagnatura possono risultare meno economici su larga scala o per componenti a basso valore aggiunto.
Controllo di processo più complesso
Nei trattamenti elettrolitici e a caldo è necessario monitorare con precisione parametri come temperatura, composizione del bagno, corrente e tempi di immersione. Ciò comporta maggiore complessità gestionale e costi di manutenzione.
Difficoltà di applicazione su geometrie complesse
Rivestire in modo uniforme superfici molto articolate o con cavità profonde può risultare complicato, specialmente nei processi galvanici, dove la distribuzione di corrente non è omogenea.
Possibile contaminazione o ossidazione dello stagno fuso
Nei bagni di stagnatura a caldo, lo stagno può ossidarsi facilmente in superficie, formando scorie che riducono la qualità del rivestimento e richiedono frequente manutenzione del bagno.
Applicazioni della stagnatura
Grazie alle sue proprietà protettive, conduttive e di saldabilità, la stagnatura trova ampie applicazioni industriali in settori che spaziano dalla meccanica all’elettronica, fino all’industria alimentare e alla componentistica idraulica. La versatilità del rivestimento di stagno deriva dalla sua capacità di conferire caratteristiche superficiali specifiche senza alterare in modo significativo la struttura del metallo sottostante.
Industria alimentare e imballaggi metallici
Uno degli impieghi storici e più rilevanti della stagnatura riguarda la produzione di contenitori per alimenti, noti come banda stagnata.
Le lamiere di acciaio stagnato vengono utilizzate per realizzare scatole, tappi e involucri destinati a conserve, bevande e prodotti alimentari.
Lo stagno, essendo non tossico e resistente alla corrosione, protegge il contenuto da contaminazioni e garantisce la sicurezza igienica del prodotto. Inoltre, la superficie stagnata offre una buona adesione alle vernici e alle lacche utilizzate per la decorazione o la protezione interna delle confezioni.
Elettronica e componenti elettrici
Nel campo dell’elettronica, la stagnatura è essenziale per assicurare ottime connessioni elettriche e saldature affidabili.
Cavi, terminali, connettori e piste di circuiti stampati (PCB) vengono spesso stagnati galvanicamente per migliorare la bagnabilità dello stagno di saldatura e prevenire l’ossidazione del rame.
Il rivestimento stagnato facilita inoltre i processi di saldatura a onda e a rifusione, riducendo la formazione di difetti nei giunti elettrici.
Nelle applicazioni di potenza o di precisione, la stagnatura contribuisce anche a mantenere stabili le caratteristiche di contatto nel tempo, limitando l’aumento della resistenza elettrica dovuto all’invecchiamento.
Settore meccanico e strutturale
Nell’industria meccanica, la stagnatura è impiegata per proteggere lamiere, viti, bulloni, flange e componenti strutturali soggetti a umidità o agenti corrosivi.
Il rivestimento stagnato prolunga la vita utile dei componenti e riduce la necessità di manutenzione, risultando particolarmente utile in impianti industriali, macchinari e apparecchiature metalliche.
La stagnatura a caldo è la tecnica preferita in questo settore, in quanto garantisce rivestimenti più spessi e resistenti agli urti e all’abrasione.
Impianti idraulici e termici
Nel settore idraulico, la stagnatura viene utilizzata per tubazioni, raccordi e serbatoi metallici, con lo scopo di impedire la corrosione interna dovuta al contatto con l’acqua o altri fluidi.
Il film stagnato agisce come barriera protettiva, evitando la formazione di ruggine e depositi, e migliorando la sicurezza e la durata degli impianti.
Inoltre, nei sistemi termici o di riscaldamento, lo stagno assicura una buona resistenza alle variazioni di temperatura, mantenendo l’integrità del rivestimento nel tempo.
Applicazioni decorative e di finitura
La stagnatura viene impiegata anche in ambito decorativo o per finiture superficiali di pregio, grazie al suo aspetto lucido e brillante.
Oggetti metallici, accessori e strumenti di precisione possono essere stagnati per ottenere una superficie estetica uniforme, oltre che più resistente all’ossidazione e all’usura superficiale.

